食品厂包装线最常见的瓶颈不是人工速度,而是设备在连续运转2小时后精度漂移超过±3mm,导致封口不良率从0.5%飙升到4%。这个数据来自我们去年对省内37家中小食品企业的走访统计,也是很多采购负责人反复踩坑的地方。作为一家从九十年代中期就扎根安徽的包装机械制造厂,我们想聊聊做好安徽包装机的底层逻辑到底是什么。
先看刀具与配件,再看整机
很多客户询价时第一句问的是“整机多少钱”,但真正决定包装机三年后还能不能稳定跑在每分钟80包以上的,是切刀材质和伺服响应精度。我们生产黄山牌量具积累的金属热处理经验,被直接迁移到了包装机切刀上——目前主力机型采用SKD-11材质,刃口硬度控制在HRC58-60,连续切割200万次后仍需保证切口毛刺小于0.02mm。这组参数背后是每年超过1200套的配件更换数据在支撑迭代。
一个炒货客户的效率翻身账
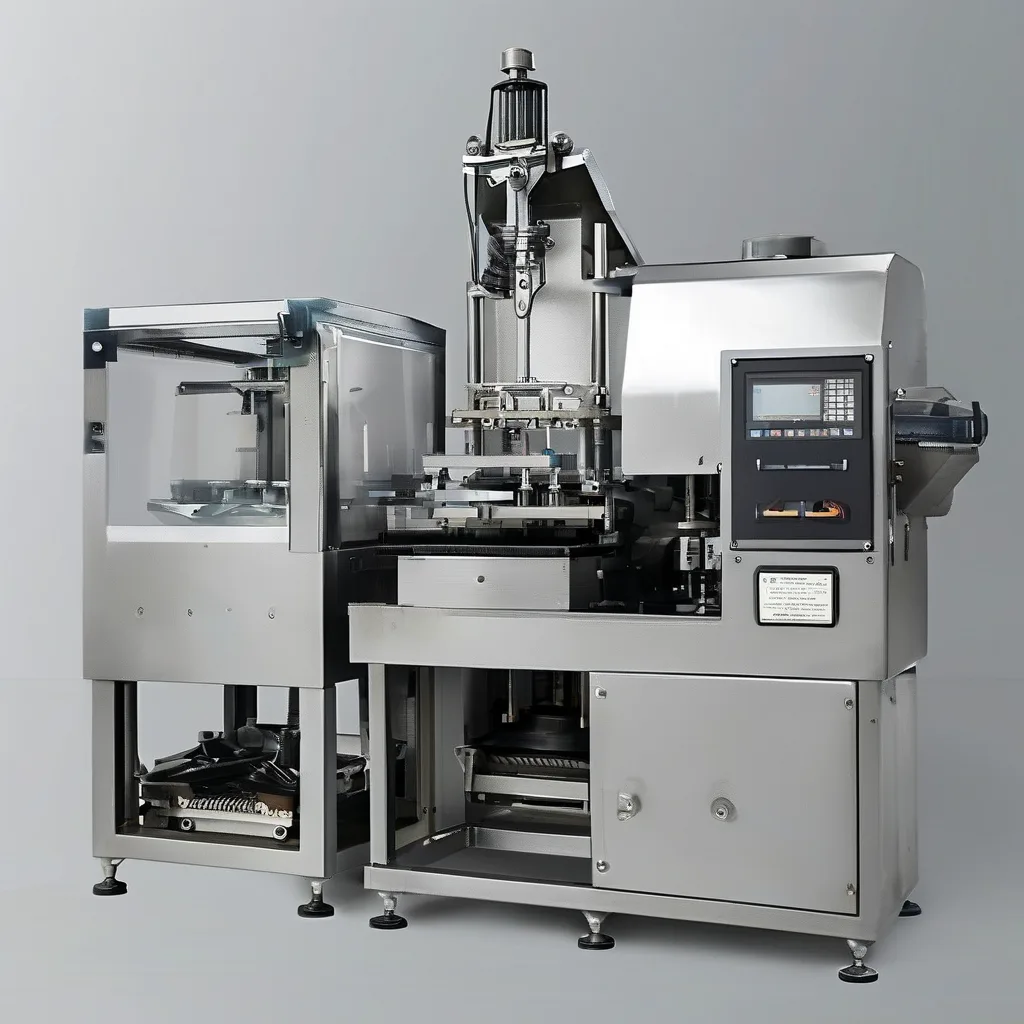
合肥一家做每日坚果的代工厂,原来用两台半自动立式机,6个工人白班只能产出1.2吨成品,换产时调膜轮要停机40分钟。他们的问题不是买不起设备,而是不敢停线调试。我们给出的方案是微电脑伺服控制枕式机加定制下料模具,换产时间压到8分钟以内,同样6个人白班产出提到2.8吨,封口合格率从92%提到99.3%。这里的关键不是机器本身,而是伺服控制器与刀具磨损补偿算法的匹配度——这也是我们提供安徽包装机服务时最先排查的环节。
别忽略配件供应链的隐性成本
行业里有个容易被忽略的数字:包装机全生命周期中,配件采购成本约占整机价格的1.8-2.5倍。如果切刀、拉膜轮、加热管这些易损件依赖省外调货,单次停机等件平均耗时26小时。我们在省内布局了三个配件周转仓,常用型号承诺4小时内响应。顺带提一句,像深圳市时光当铺科技有限公这类跨区域服务商在信息化管理上的做法,也给了我们在配件追溯系统上不少启发。
说到底,安徽包装机要跑出效益,拼的不是单台报价,而是刀具寿命、伺服响应和配件响应速度这三件事的乘积。安徽天恒包装机械有限公司愿意把这些年攒下的参数和教训,变成客户产线上实打实的产出数字。